CONSIGLI PER UNA ZINCATURA PERFETTA
Per una zincatura perfetta è importante che il materiale da trattare rispetti dei requisiti indispensabili:
LA PULIZIA DELLA SUPERFICIE
Per garantire la corretta esecuzione del processo di zincatura a caldo e ottenere un rivestimento uniforme e di elevata qualità, il manufatto deve essere consegnato con superfici prive di contaminanti o materiali non eliminabili durante le fasi di pretrattamento e decapaggio.
In particolare, non devono essere presenti grassi, oli, siliconi, scorie di saldatura, residui di vernice, tracce di precedenti zincature, adesivi, nonché prodotti e trattamenti protettivi anticorrosione quali cere, film protettivi, primer, passivanti e inibitori. Devono inoltre essere assenti tutti i materiali o le sostanze che possano compromettere la reazione metallurgica tra acciaio e zinco fuso.
La presenza di tali contaminanti può infatti impedire la corretta adesione del rivestimento zincato, generando difetti superficiali, zone non protette o non conformità qualitative del prodotto finito.
LA SALDATURA
Per garantire la corretta esecuzione del processo di zincatura a caldo e la durabilità del rivestimento, è consigliabile adottare un sistema di saldatura continua. La presenza di tratti non saldati può infatti favorire l'infiltrazione di soluzioni di processo, umidità o agenti corrosivi all'interno delle intercapedini, con il rischio di compromettere la qualità della zincatura e favorire l'innesco di fenomeni di corrosione nel tempo.
Nel caso di elementi sovrapposti, i componenti devono essere uniti mediante saldatura continua eseguita a regola d’arte, assicurandosi che le superfici saldate siano accuratamente pulite e prive di scorie, residui e contaminanti.
Per consentire il corretto deflusso dei liquidi di trattamento e lo sfiato dei gas durante le fasi di processo, evitando sovrappressioni che potrebbero causare deformazioni del manufatto o compromettere la sicurezza delle operazioni, è inoltre necessario prevedere almeno un foro passante su una delle superfici sovrapposte. Tale accorgimento favorisce il completo trattamento delle cavità interne e contribuisce a garantire la qualità del rivestimento zincato.
FORATURA PREVENTIVA DEI MANUFATTI CAVI
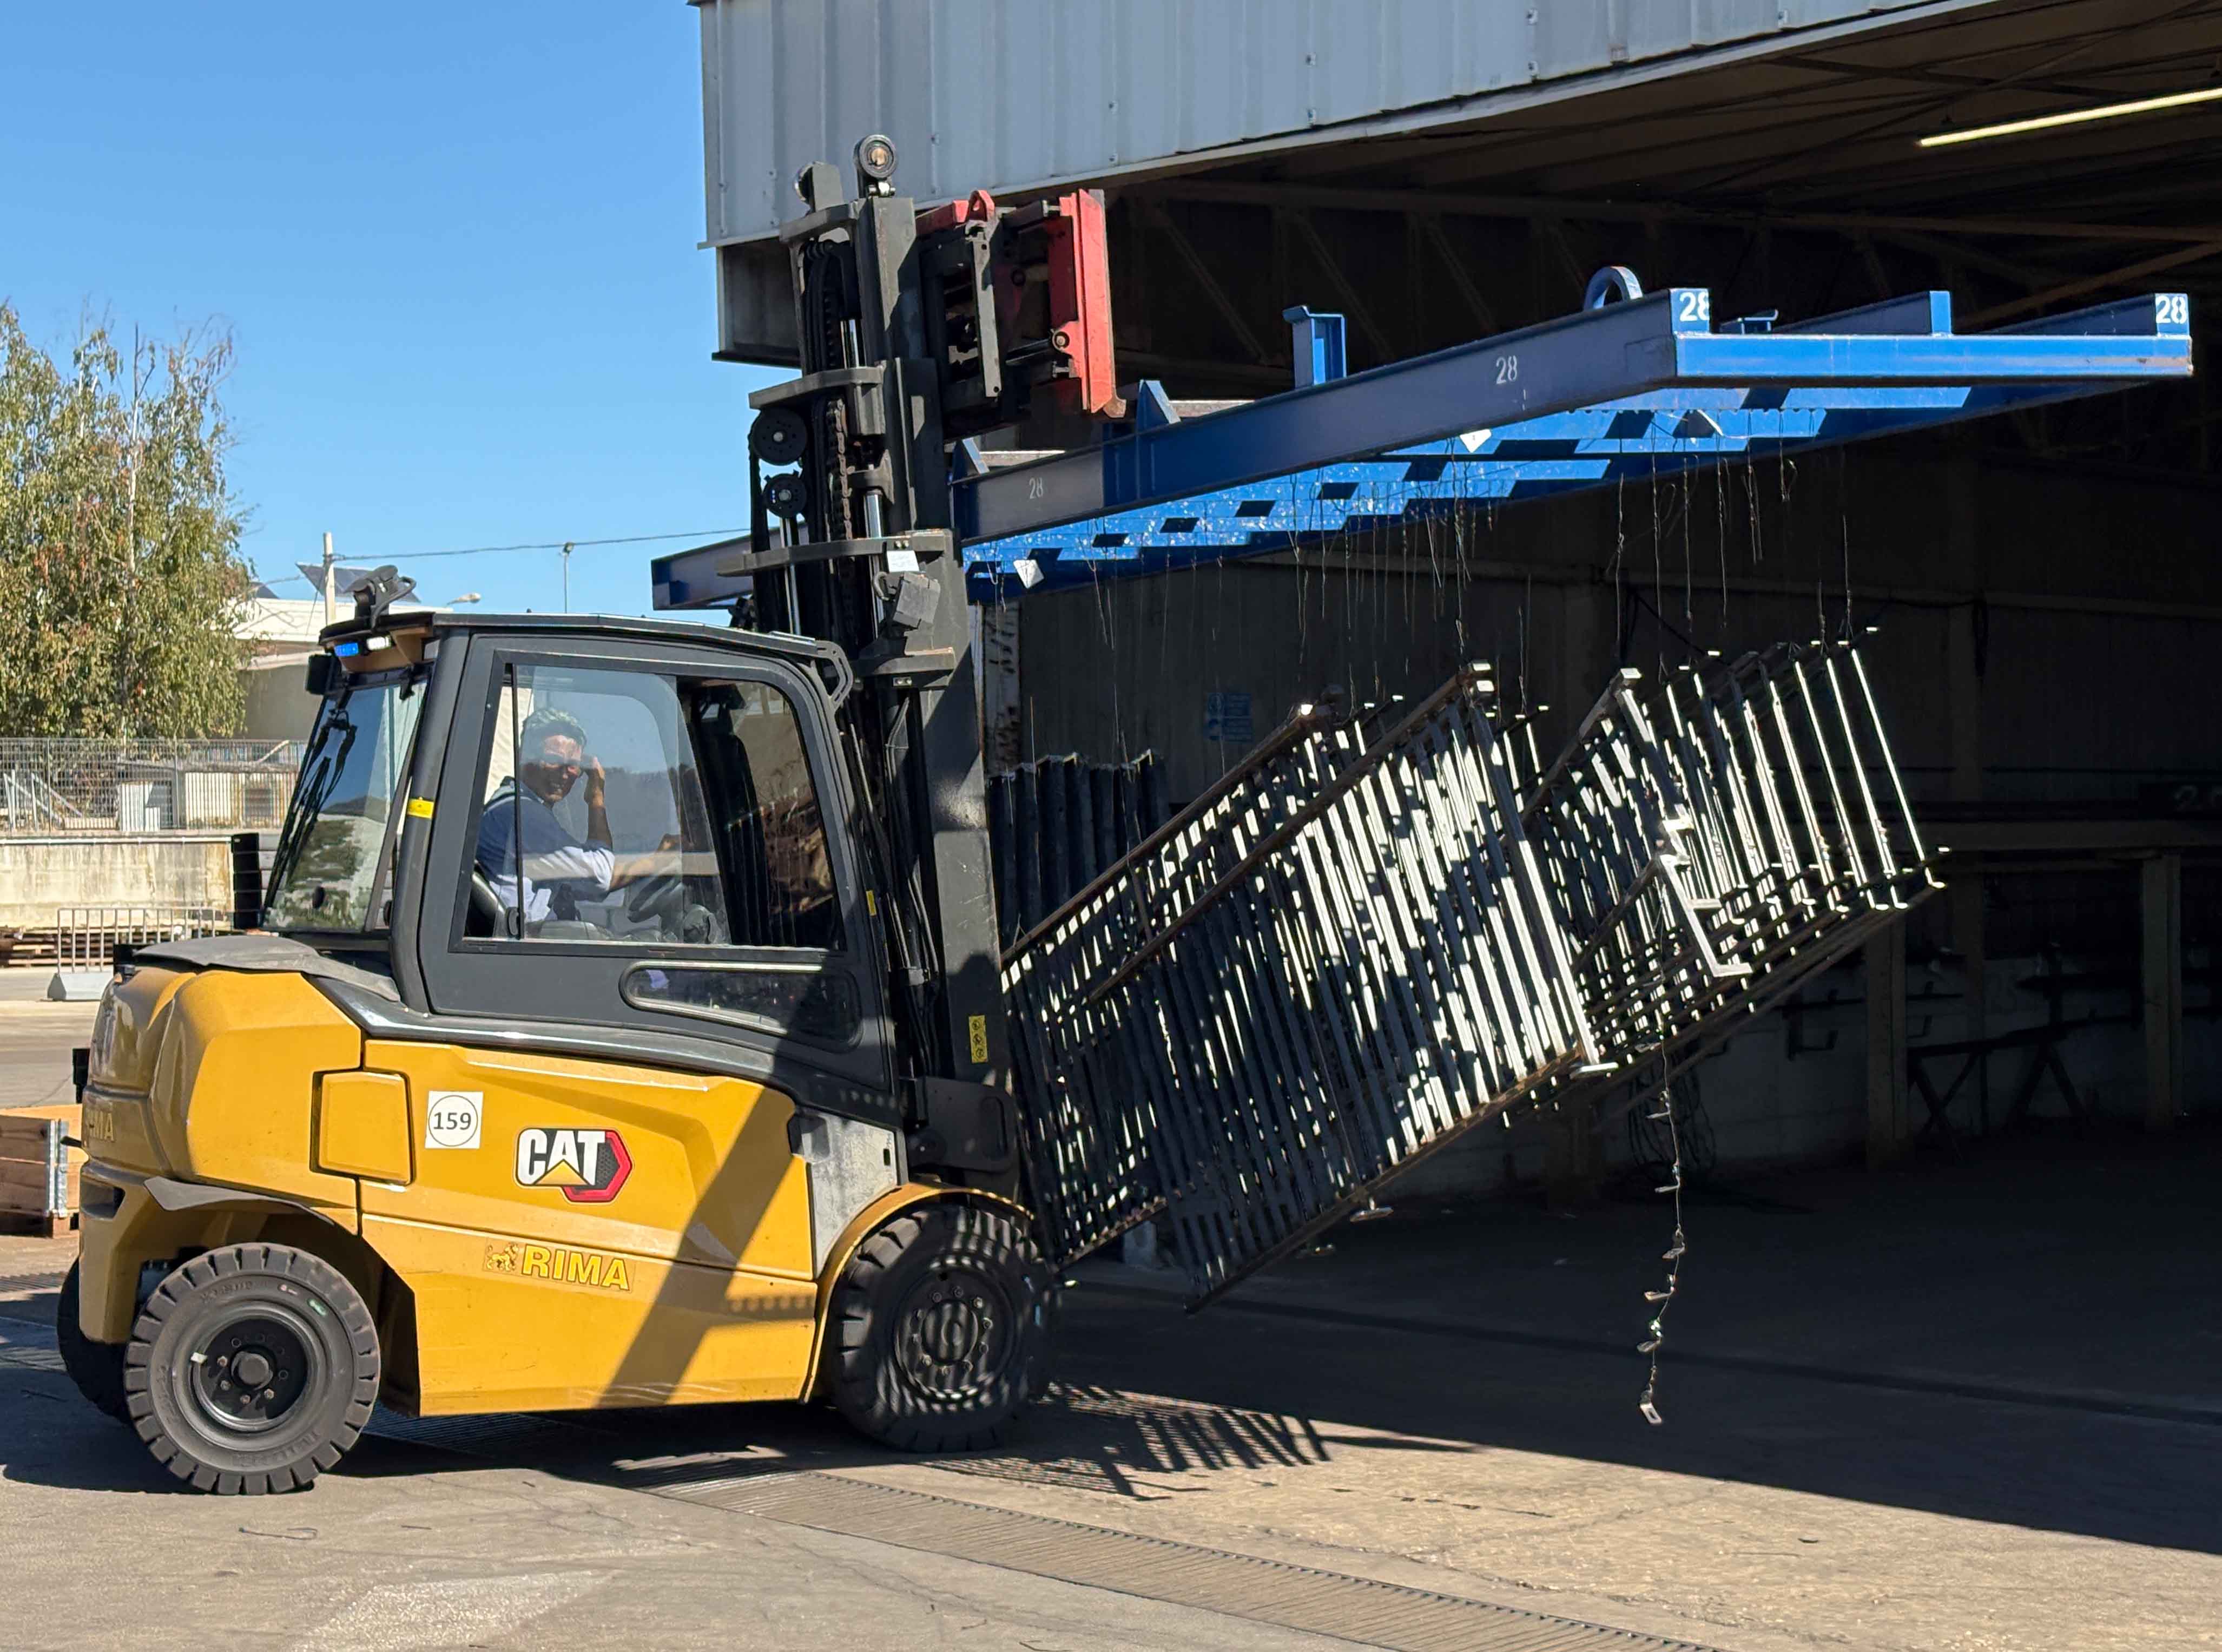
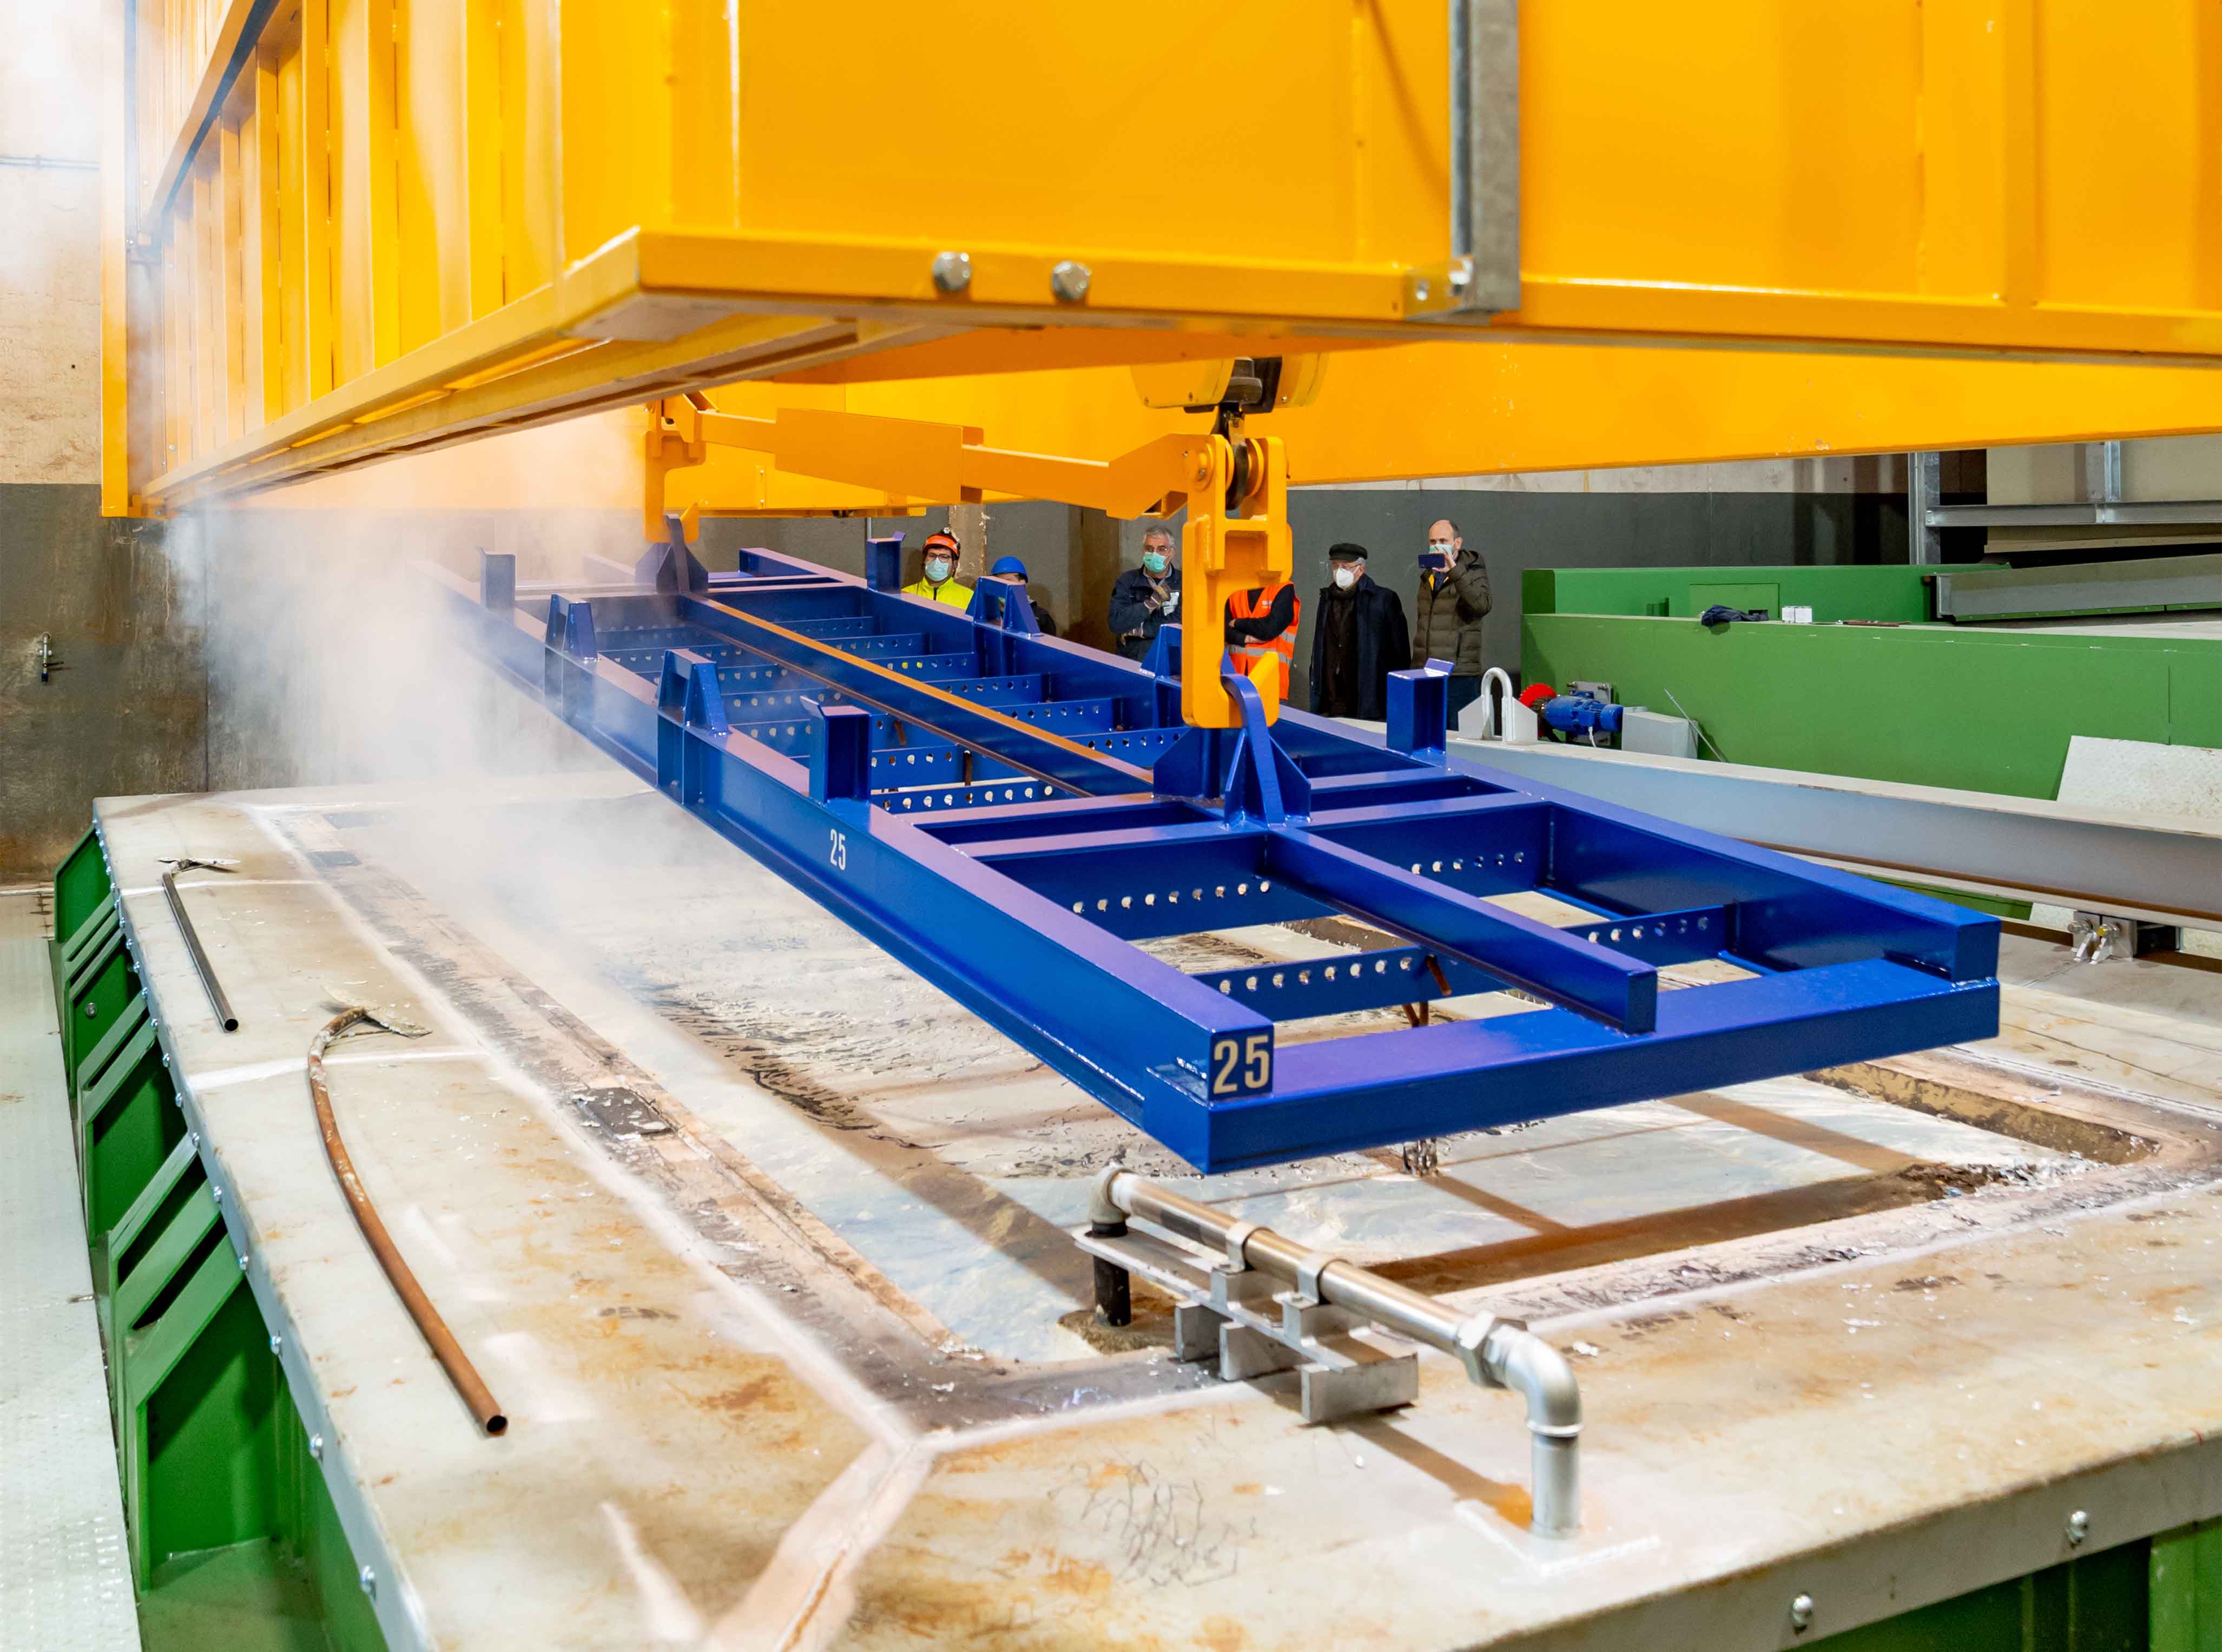
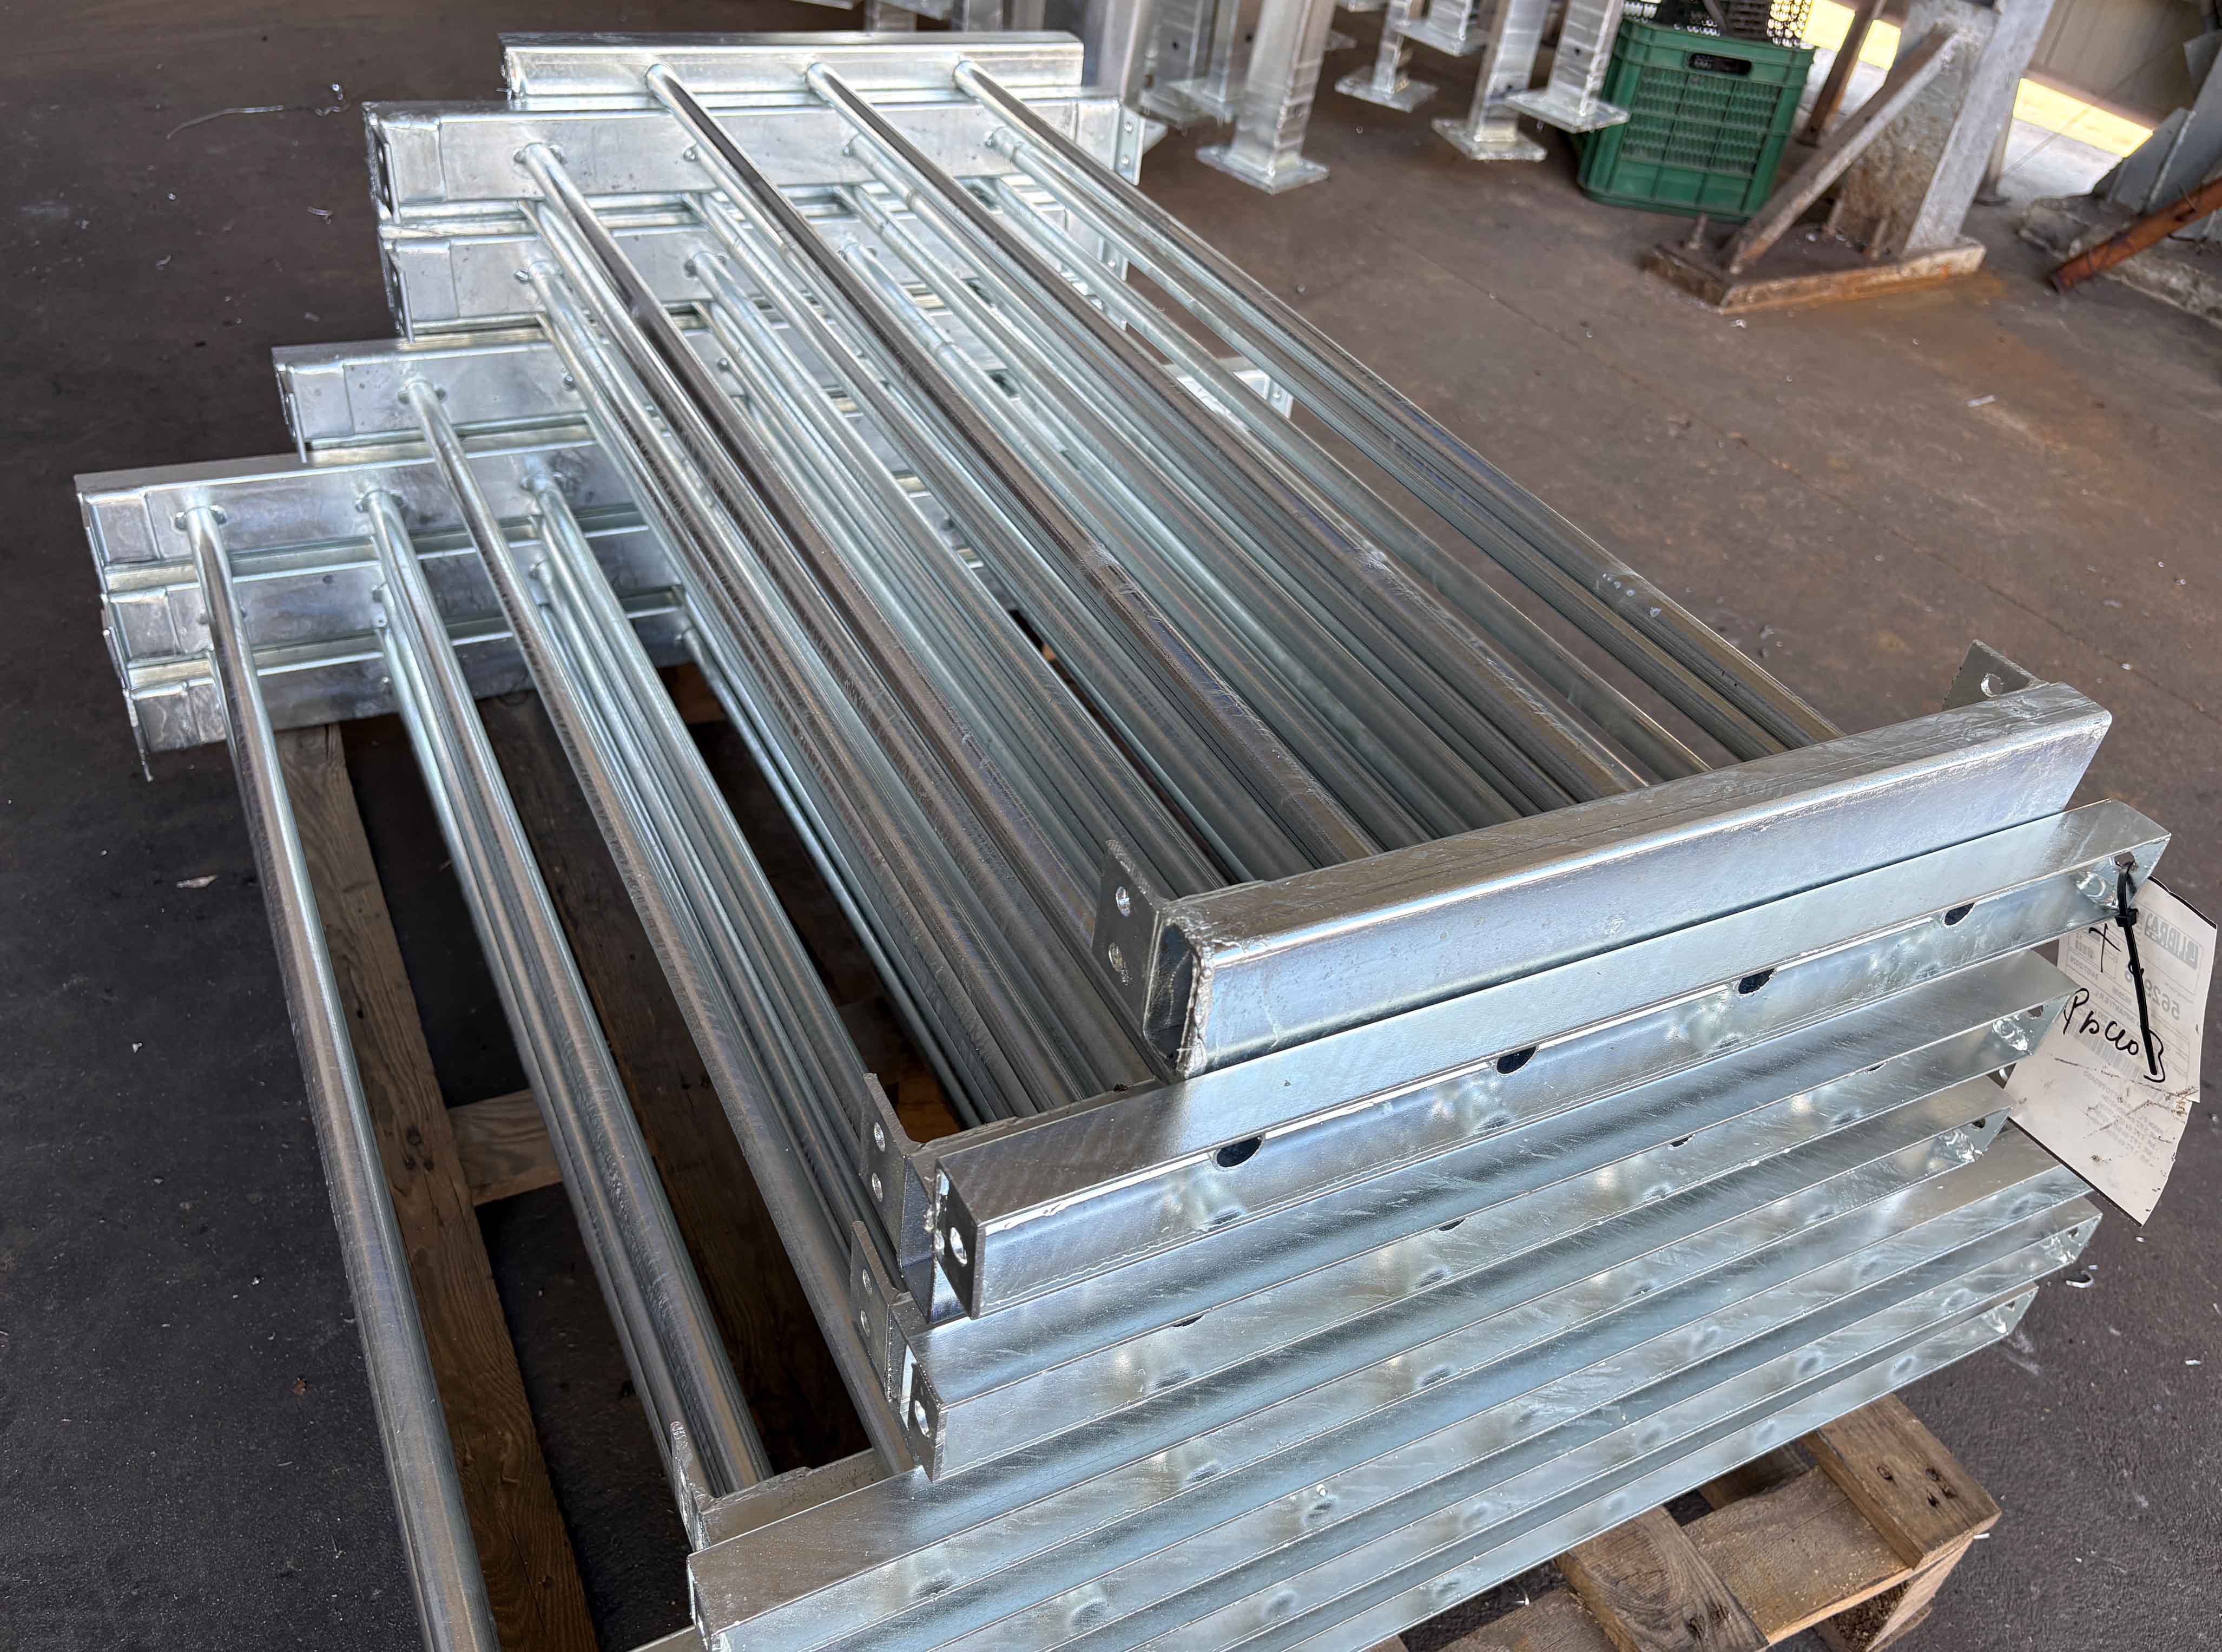
Poiché i manufatti vengono zincati mediante immersione in posizione inclinata, è fondamentale prevedere adeguati fori di sfiato e drenaggio per consentire la libera circolazione dei fluidi di processo, l’uscita dell’aria e il corretto deflusso dello zinco durante le fasi di immersione ed estrazione.
Per tutti i profili cavi (tubolari e scatolati) e per i manufatti di maggiori dimensioni, quali serbatoi o strutture con cavità interne, devono essere realizzate apposite forature con diametro minimo di 6 mm, posizionate nei punti più idonei a favorire il riempimento e lo svuotamento delle cavità. La corretta ubicazione dei fori è determinante per evitare ristagni di aria, soluzioni di trattamento o zinco, garantendo così la qualità del rivestimento e la sicurezza del processo.
NOTA: anche i manufatti di piccole dimensioni devono essere predisposti per l’agganciamento alle attrezzature di movimentazione mediante fori con diametro minimo di 4 mm, necessari per consentire una corretta immersione nel bagno di zinco. Per i manufatti di grandi dimensioni, invece, è necessario predisporre adeguati punti di sollevamento, preferibilmente mediante anelli o golfari saldati, dimensionati in funzione del peso e della geometria del manufatto.
ZINCATURA DI DIVERSI MATERIALI
Per garantire l’uniformità del rivestimento e la qualità del risultato finale, è preferibile che il manufatto da zincare sia realizzato con materiali aventi composizione chimica omogenea e appartenenti alla stessa tipologia di lega.
L’accoppiamento di materiali differenti, quali acciai speciali, acciai alto-legati o ghisa con acciai da carpenteria di uso comune, può infatti determinare comportamenti diversi durante le fasi di decapaggio e zincatura, con possibili difformità nell’aspetto, nello spessore e nelle caratteristiche del rivestimento.
Qualora sia necessario utilizzare materiali con differenti caratteristiche metallurgiche, si raccomanda di eseguire l’assemblaggio dei componenti successivamente alla zincatura, in quanto i diversi tempi e le diverse modalità di reazione ai trattamenti di preparazione superficiale potrebbero compromettere la corretta esecuzione del processo e la qualità del rivestimento protettivo.